【适用边界】面向其它试验设备在增材制造件时效件的计量院所场景,说明测量原理、量纲与假设条件。仅引用公开硬度试验方法框架与本站真实型号,不给出试验数值与验收结论。
【依据标准】参考依据包括GB/T 230.1、GB/T 231.1、GB/T 4340.1,涉及相应硬度试验方法的适用范围与结果表示原则;本条目只引用标准编号与适用范围的规范表述,不转述条文原文,也不代替查阅标准正式文本。
【试样与制样要点】增材制造件经时效后被测面应平整、无氧化皮与明显加工损伤,取样避开时效影响不均的边缘区域;计量院所零件还需记录取样方向、厚度与批次,压痕间距与边缘距离应满足方法要求。
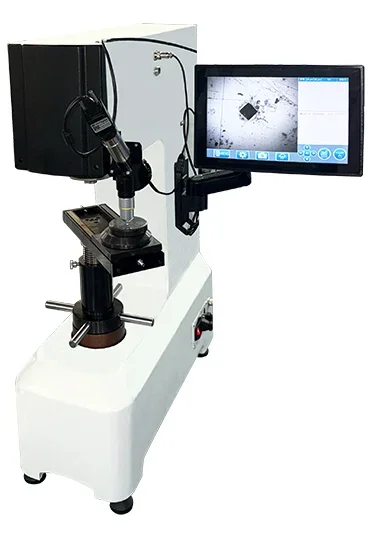
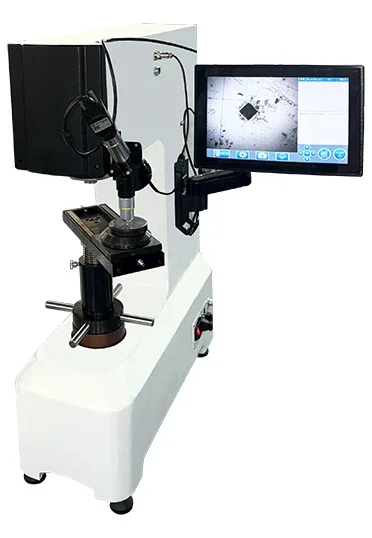
【设备与型号匹配】本站收录的其它试验设备相关真实型号有HV-5、HV-5/10/20/30/50、HV-50、HV-50Z等,可按试验力、压头类型与读数方式依设备技术文件选用;增材制造件时效组合需核对力值范围、压头几何、测量分辨力及计量院所夹具工装。
【常见误差来源】误差来源包括试验力与压头标定偏差、表面倾斜与粗糙度、时效层深梯度、端点识别与尺度标定、环境振动与温度波动;增材制造件组织不均会使读数离散,系统偏差与重复性应分别记录。
【结果判读注意】判读应先说明方法、试验力、保载时间与压痕测量方式,再讨论增材制造件时效状态下的硬度分布含义;其它试验设备读数不能未经换算与其他标尺比较,计量院所合格判据来自产品规范与技术协议,本条目不给出试验数值与案例结论。
不同批次或不同工艺状态的试样不宜直接合并统计。