APPLICATION CASES硬度测量分析系统
硬度测量分析系统|工具钢正火件在齿轮的案例要点(组合 0079)
围绕硬度测量分析系统在工具钢正火件、齿轮场景下的案例展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
Chinese originalStructured
齿轮工具钢
 360° 3D ViewLoading 3D view…Drag to rotate · Scroll to zoom
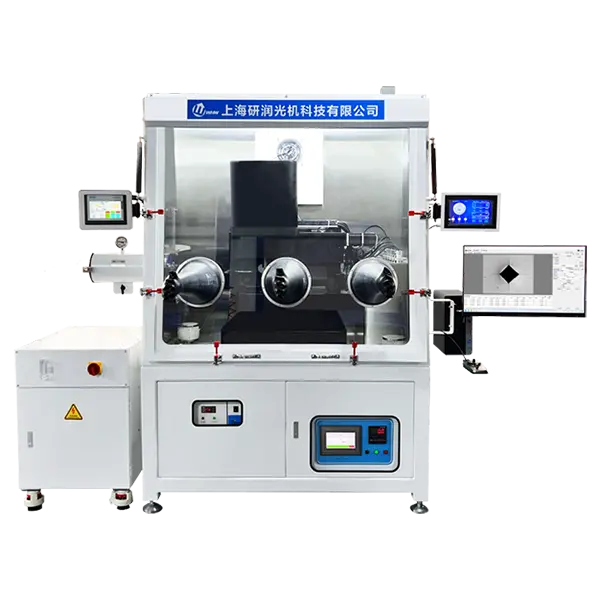
硬度测量分析系统通过图像采集与图形图像处理,对压痕边界进行识别与测量,自动换算硬度值并输出报告,可减少人工读数误差并支持批量试样与梯度分析。
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
01 试样准备与表面处理
02 装夹与找平
03 设定试验力、保荷时间与(高温型号)温度、气氛、压针预热
04 加载
05 保荷
06 卸载
07 压痕测量 / 力—位移曲线采集
08 结果换算与报告输出
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
依据对应硬度试验方法标准(ISO 6507 / 6508 / 6506、GB/T 4340 / 230 / 231)进行压痕测量与结果换算。
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
选型时依次确认:材料类型与预计硬度范围、试样尺寸与表面状态、所需试验力与标尺、是否需要数显 / 自动转塔 / 测量分析软件、批量检测效率要求。
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
测试流程包含加载、保荷、卸载与压痕测量四个阶段;试验力保持时间、压头状态与试样表面质量都会影响示值重复性。
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
典型应用方向:金属材料热处理检验、铸件与锻件硬度抽检、渗碳 / 渗氮硬化层深度测定、质检与第三方检测、高校与科研机构教学实验。具体案例请在后台补录。
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
| 型号 | HMAS‑C5/10/30/50SZA |
|---|---|
| 测量分析系统 | HMAS‑硬度测量分析系统 |
| 光学成像系统 | 维氏硬度大三通光学成像系统 |
| 转塔方式 | 自动转塔 |
| 升降机构 | 电动蜗轮蜗杆 |
| 变荷装置机构 | 砝码加载 |
| 试验力 | (5Kg):0.2kgf、0.3kgf、0.5kgf、1kgf、3kgf、5kgf; (10Kg):0.3kgf、0.5kgf、1kgf、3kgf、5kgf、10kgf; (30Kg):1kgf、3kgf、5kgf、10kgf、20kgf、30kgf; (50Kg):1kgf、5kgf、10kgf、20kgf、30kgf、50kgf |
| 转换标尺 | HV、HK、HBW、HRA、HRB、HRC、HRD、HRF、HR15N、HR30N、HR45N、HR15T、HR30T、HR45T |
| 聚焦方式 | 自动 |
| X/Y 平台 | 自动 |
| Z 轴升降 | 自动 |
| 硬度打压 | 电脑控制 |
| 梯度测试 | 电脑控制(自动连续打压) |
| 硬度测量 | 连打连测 + 单点自动 / 手动(多测量系统) |
| 光源调节 | 电脑控制 |
| 长度测量 | 电脑自动 |
| 测试定点 | 自动导航定位 / 路径自动定位 |
| 基点补偿 | 自动 |
| 断裂韧性 | 软件计算 |
| 放大倍数 | (21 寸屏) 10X 物镜,总放大倍数约 320X;20X 物镜,总放大倍数约 650 倍 |
| 理论硬度测量范围 | 8‑6000HV |
| 试验力加载 | 全自动(加载 / 保荷 / 卸载) |
| 执行国家标准 | GB/T4340 国家标准,ISO6507 质量认证,ASTM 标准 |
| X‑Y 移动平台 | 试台尺寸:140*180mm,移动范围 50*50mm,最小步距 0.1μm |
| 硬度值显示方式 | (双系统测量) 主机单独测量 / 电脑软件测量分析 |
| 读数方式 | 目镜按钮读数 / 电脑软件读数 |
| 计算方式 | 自动计算 |
| 主机最小检测单位 | 0.12μm (10X 物镜),0.06μm (20X 物镜) |
| 试验力保荷时间 | 0‑60 秒,最小变动量 1 秒 |
| 试件最大高度 | 150mm |
| 压头中心到内壁距离 | 170mm |
| 电源电压 | AC 220V/50Hz |
| 外形尺寸 | 220*570*680mm(长 * 宽 * 高) |
| 净重 | 50.0kg |
| 毛重 | 67.0kg |
| (5Kg) | 0.2kgf、0.3kgf、0.5kgf、1kgf、3kgf、5kgf |
| (10Kg) | 0.3kgf、0.5kgf、1kgf、3kgf、5kgf、10kgf |
| (30Kg) | 1kgf、3kgf、5kgf、10kgf、20kgf、30kgf |
| (50Kg) | 1kgf、5kgf、10kgf、20kgf、30kgf、50kgf |
| 试台尺寸 | 140*180mm,移动范围 50*50mm,最小步距 0.1μm |
| 文件 | 文件按键:打开以保存图片,保存新图片 |
| 设置 | 设置按键:用于子菜单中参数设置修改,4级子菜单(1.视频设置 2.二值化 3.参数设置 4.show cross) |
| ⑴.视频设置 | 修改摄像头型号选择及图像比例,出厂时已校正请勿修改 |
| ⑵.二值化 | 修改图像像素等级状态 |
| ⑶.参数设置 | 修改报告中抬头名称等相关资料 |
| ⑷.show cross | 显示中心坐标线 |
| 校正 | 校正按键:用于测量系数校准,2级子菜单(1.硬度块校正 2.倍率尺校正)出厂以校正请勿修改 |
| 报告 | 报告按键:测量完成后生成Excel报告,2种报告模式,数据报告,图形报告 |
| 查找端口 | 数据线连接及断开,判断串口识别 |
| 位置按键 | 鼠标单击切换塔台位置 |
| 方向按键 | 点击移动自动平台,单击“中心”平台快速定位于中心位置 |
| 速度按键 | 用于移动速度选择3种速度 |
| 鼠标点动按键 | 快速定位视频区域中所要打压点 |
| 连续打压按键 | 设置距离,点数后自动打压所有压痕 |
| 单次打压按键 | 用于硬度单次测试启动。照明亮度通过箭头适当调整,试验力自动识别,保荷时间根据工件时间情况选择。 |
| 坐标按键 | 用于连续打压后快速定位压痕,以便测量 |
| 手动测量 | 鼠标点击快速测量硬度值 |
| 自动测量 | 单击自动测量自动识别压痕进行测量 |
| 删除按键 | 用于删除硬度测量结果 |
| 输入按键 | 用于记录硬度测量结果 |
| Live | 打开摄像头进行图像采用 |
| 冻结图像 | 保存视频区域图像 |
| 自动 | X/Y 平台 |
围绕硬度测量分析系统在工具钢正火件、齿轮场景下的案例展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕硬度测量分析系统在合金钢退火件、计量院所场景下的案例展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕硬度测量分析系统在热处理渗层回火件、齿轮场景下的案例展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕硬度测量分析系统在粉末冶金件淬火件、计量院所场景下的案例展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕硬度测量分析系统在不锈钢氮化件、航空航天场景下的行业应用展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕硬度测量分析系统在碳钢渗氮件、轨道交通场景下的行业应用展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕硬度测量分析系统在增材制造件渗碳件、航空航天场景下的行业应用展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕硬度测量分析系统在铸件时效件、轨道交通场景下的行业应用展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕硬度测量分析系统在涂层氮化件、电子封装场景下的原理展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕硬度测量分析系统在硬质合金渗氮件、模具场景下的原理展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕硬度测量分析系统在铜合金渗碳件、电子封装场景下的原理展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
研润在宁波举办的第二十二届中国高压科学学术会议展示超高温硬度/压痕、视觉硬度及金相磨抛设备,并开展技术交流。
原站记录陶瓷在1600℃、压针预热900秒条件下的试验。展示显微图像和多组试验曲线;原文称10kg载荷下获取854组力—位移数据。|要点:首页 / 陶瓷1600℃压针预热15分钟测试案例 OR…
原站记录合金在1000℃、预热600秒后的试验。展示显微图像、力—位移、硬度—温度—载荷、时间—位移及时间—力曲线;原文称30kg载荷下记录194组力—位移数据。|要点:首页 / 合金1000…
比较候选合金在目标温度下的局部抗压入能力和时间相关变形。|要点:首页 / 航空发动机与高温合金 INDUSTRIES 航空发动机与高温合金 方法原理 检测流程 文字步骤 计算示例 参考计算 方…