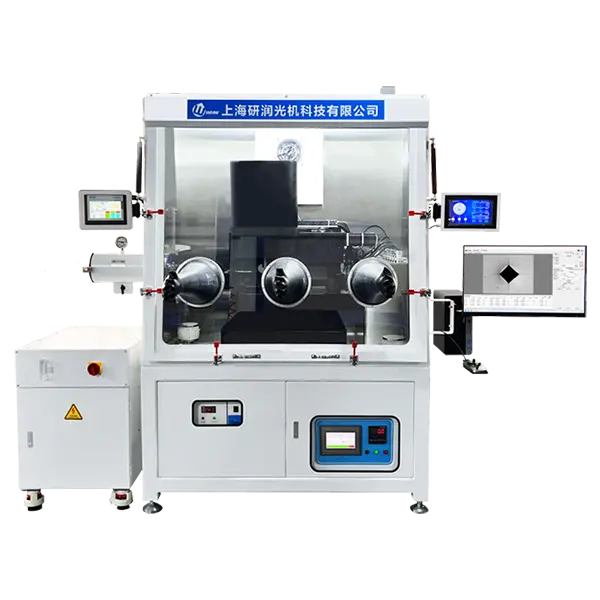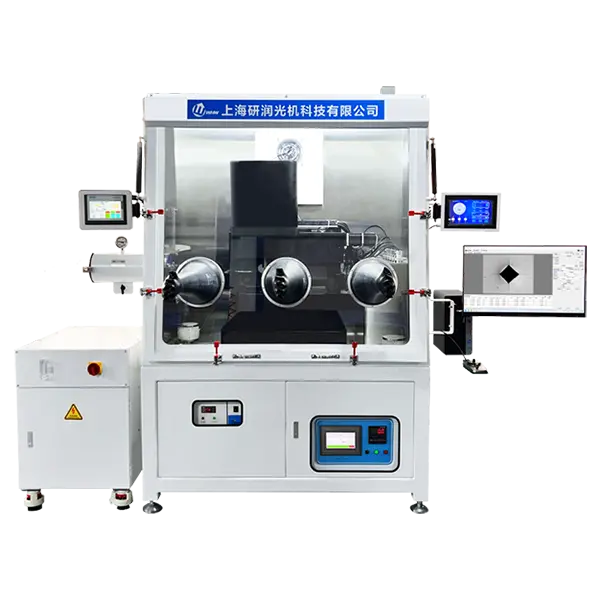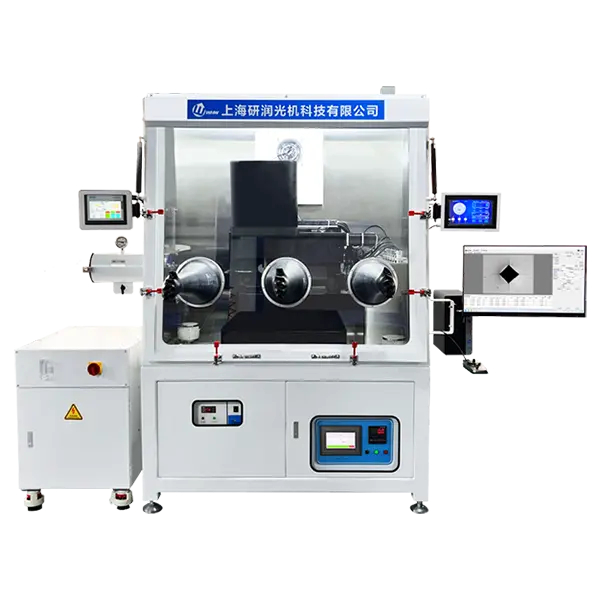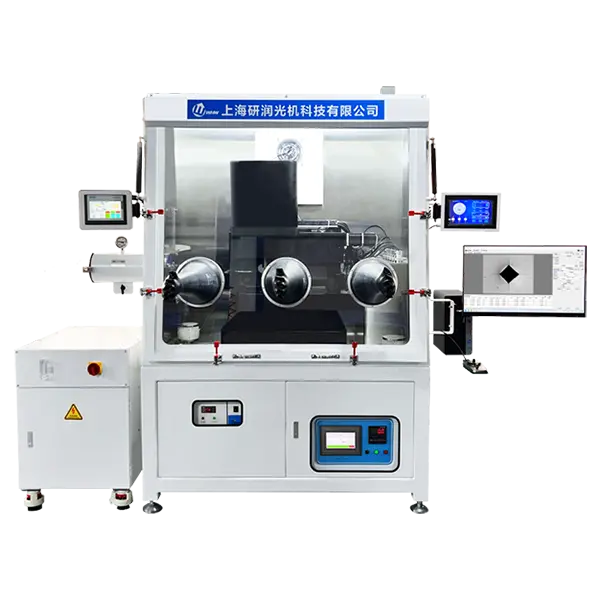
APPLICATION CASES高温压痕仪
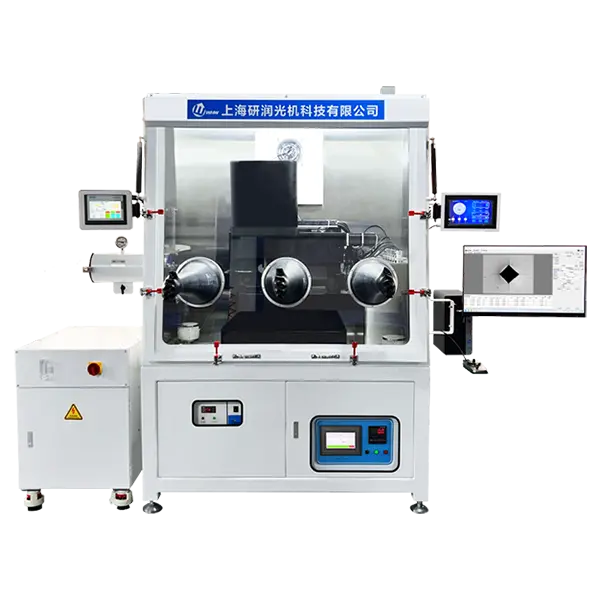
高温压痕仪|焊缝表面处理件在医疗器械的案例要点(组合 0158)
围绕高温压痕仪在焊缝表面处理件、医疗器械场景下的案例展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
Chinese originalStructured
医疗器械焊缝
 360° 3D ViewLoading 3D view…Drag to rotate · Scroll to zoom
仪器化压痕在加载与卸载全过程连续记录力—位移—时间数据,除硬度值外还可获得刚度、蠕变、弹性回复与能量耗散等信息,适用于高温、涂层、小体积试样与动态表征。
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
01 试样准备与表面处理
02 装夹与找平
03 设定试验力、保荷时间与(高温型号)温度、气氛、压针预热
04 加载
05 保荷
06 卸载
07 压痕测量 / 力—位移曲线采集
08 结果换算与报告输出
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
ISO 14577(仪器化压痕试验)、ASTM E2546,高温条件下的具体规程由测试双方约定。
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
选型时依次确认:目标测试温度上限、炉腔温度与温场尺寸、试样尺寸与形状、加载力值范围、是否需要原位光学观察、保护气氛与真空要求、是否需要力—位移动态记录。
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
加载、保荷、卸载与热漂移评价共同决定结果的解释。建议把操作流程、计算依据和原位图像放在一起,记录温度—载荷—位移—时间全链路数据。
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
典型应用方向:航空发动机与高温合金、超高温陶瓷与耐热材料、热障涂层与表面工程、能源材料小样研究、热处理与材料工艺开发。具体案例数据与曲线请在后台关联原站案例文章。
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
| 加载控制系统 | 自动加载、保持、卸载;能够实现1.0Kgf(9.8N),2.0Kgf(19N),3.0Kgf(29.4N) |
|---|---|
| 硬度测试范围 | 8HV1~2900HV50 |
| 试验力施加方法 | 自动加卸试验 |
| 测量显微镜总放大倍率 | 100× |
| 试验力保荷时间 | 0~99s(每秒为一单位,任意键入) |
| 照明灯亮度 | 4~100(每4个阻止为一个单位) |
| 最小检测单位 | 0.111μm |
| 测试记录 | 99组 |
| 试件最大高度 | 230mm |
| 压头中心到内壁距离 | 130mm |
| 主机重量 | 约55Kg |
| 电源 | AC220V/50Hz |
| 外型尺寸 | 长×宽×高)(570×2200×680)mm |
| 砝码 | 8只 |
| 大、中“V”型试台 | 各1只 |
| 水平调节螺钉 | 4只 |
| 电源线 | 1根 |
| 10X数字式测微目镜 | 1只 |
| 维氏硬度块 | 2块{(10Kg)、(30Kg)各一块} |
| 备用保险丝(2A) | 2只 |
| 产品合格证保修卡 | 各1份 |
| 产品使用说明书 | 1份 |
| 打印纸 | 1份 |
| 压痕测试仪软件光盘 | 1张 |
围绕高温压痕仪在焊缝表面处理件、医疗器械场景下的案例展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕高温压痕仪在涂层镀层件、轴承场景下的案例展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕高温压痕仪在硬质合金喷丸件、医疗器械场景下的案例展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕高温压痕仪在铜合金焊接件、轴承场景下的案例展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕高温压痕仪在不锈钢正火件、核电场景下的行业应用展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕高温压痕仪在碳钢退火件、第三方检测场景下的行业应用展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕高温压痕仪在增材制造件回火件、核电场景下的行业应用展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕高温压痕仪在铸件淬火件、第三方检测场景下的行业应用展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕高温压痕仪在陶瓷焊接件、汽车场景下的原理展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕高温压痕仪在镁合金感应淬火件、船舶场景下的原理展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕高温压痕仪在钛合金氮化件、汽车场景下的原理展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
同步观察划痕形貌与法向载荷,区分裂纹、剥落和界面失效。
通过多深度测试区分涂层、界面与基体响应,避免只用单点硬度判定薄膜。
保留裂纹形态、载荷和测量时间,以条件化模型比较脆性材料。
在可比条件下比较热循环前后的硬度、形貌与裂纹变化。