APPLICATION CASES维氏硬度计
维氏硬度计|粉末冶金件淬火件在模具的案例要点(组合 0103)
围绕维氏硬度计在粉末冶金件淬火件、模具场景下的案例展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
中国語原文構造化派生
模具粉末冶金件
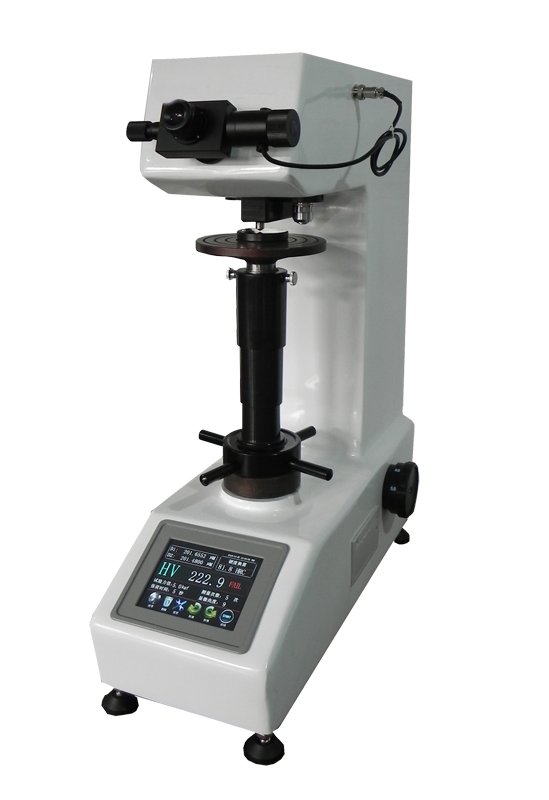 360° 3D 表示3D 表示を読み込み中…ドラッグで回転 · ホイールで拡大
维氏硬度试验以相对面夹角 136° 的金刚石正四棱锥压头,在规定试验力下压入试样,保持规定时间后卸载,测量压痕对角线长度并计算硬度值(HV)。
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
01 试样准备与表面处理
02 装夹与找平
03 设定试验力、保荷时间与(高温型号)温度、气氛、压针预热
04 加载
05 保荷
06 卸载
07 压痕测量 / 力—位移曲线采集
08 结果换算与报告输出
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
ISO 6507-1、ASTM E384、GB/T 4340.1、JJG 151(维氏硬度计检定规程)。
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
选型时依次确认:材料类型与预计硬度范围、试样尺寸与表面状态、所需试验力与标尺、是否需要数显 / 自动转塔 / 测量分析软件、批量检测效率要求。
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
测试流程包含加载、保荷、卸载与压痕测量四个阶段;试验力保持时间、压头状态与试样表面质量都会影响示值重复性。
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
典型应用方向:金属材料热处理检验、铸件与锻件硬度抽检、渗碳 / 渗氮硬化层深度测定、质检与第三方检测、高校与科研机构教学实验。具体案例请在后台补录。
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
本機種の公開仕様はありません。出荷検査報告書をご参照ください。
围绕维氏硬度计在粉末冶金件淬火件、模具场景下的案例展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕维氏硬度计在焊缝表面处理件、电子封装场景下的案例展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕维氏硬度计在涂层镀层件、模具场景下的案例展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕维氏硬度计在硬质合金喷丸件、电子封装场景下的案例展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕维氏硬度计在焊缝淬火件、高校科研场景下的行业应用展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕维氏硬度计在涂层表面处理件、紧固件场景下的行业应用展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕维氏硬度计在硬质合金镀层件、高校科研场景下的行业应用展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕维氏硬度计在铜合金喷丸件、紧固件场景下的行业应用展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕维氏硬度计在镁合金感应淬火件、航空航天场景下的原理展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕维氏硬度计在钛合金氮化件、轨道交通场景下的原理展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕维氏硬度计在工具钢渗氮件、航空航天场景下的原理展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
将切割损伤、镶嵌、粗糙度与氧化层纳入测量前验证。
用独立热物性测试补充材料筛选,避免把压痕数据当作导热系数。
在设定温度下以初试验力—主试验力—卸回初试验力的深度差读取洛氏硬度。
用碳化钨球压头在设定温度形成压痕,测量残留压痕直径计算HBW。