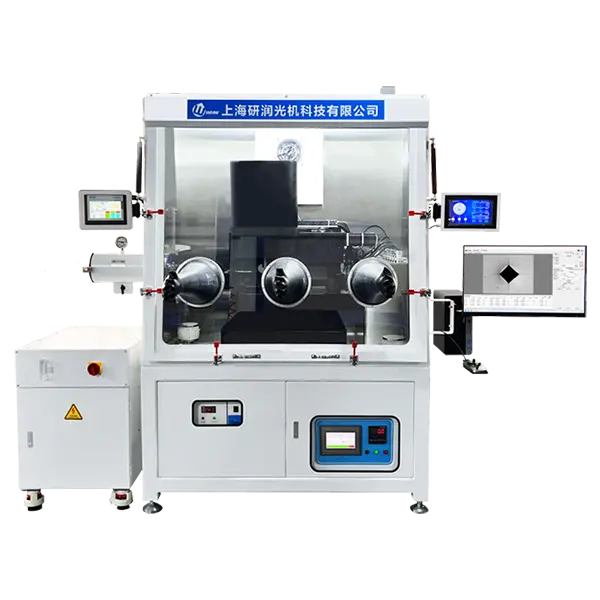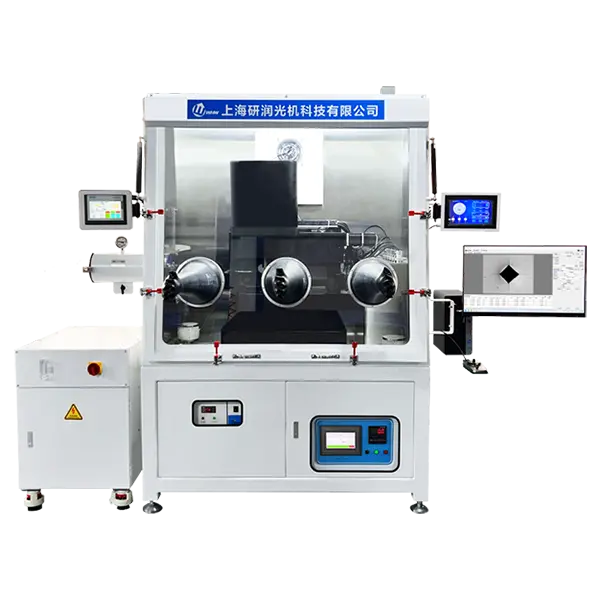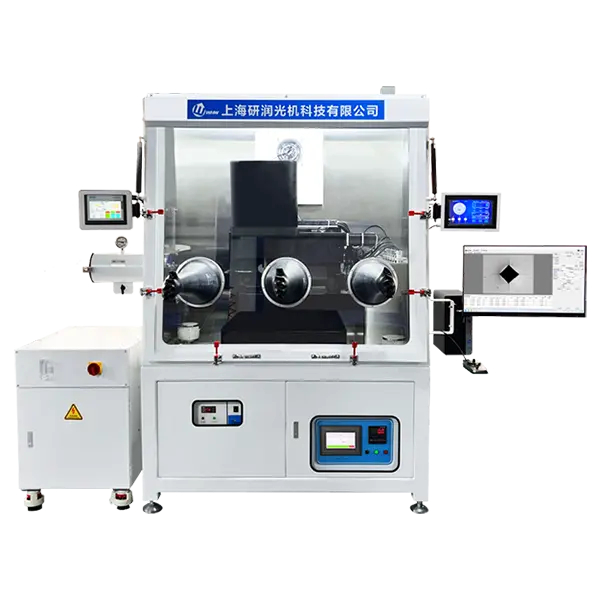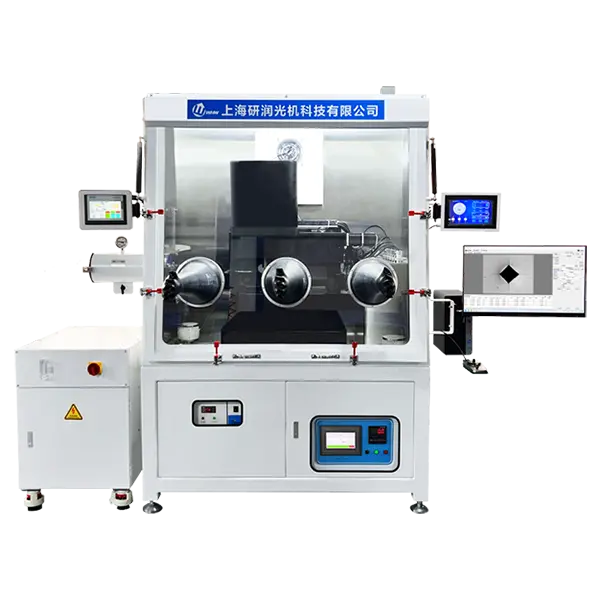
APPLICATION CASES高温压痕仪
高温压痕仪|增材制造件镀层件在轴承的案例要点(组合 0029)
围绕高温压痕仪在增材制造件镀层件、轴承场景下的案例展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
中国語原文構造化派生
轴承增材制造件
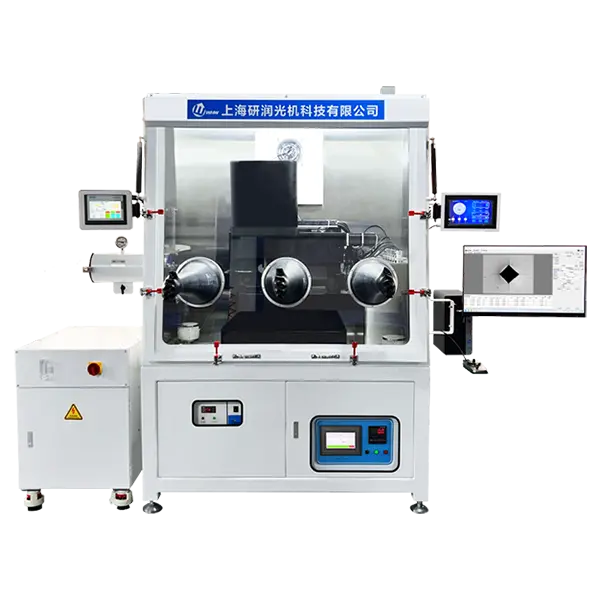
 360° 3D 表示3D 表示を読み込み中…ドラッグで回転 · ホイールで拡大
仪器化压痕在加载与卸载全过程连续记录力—位移—时间数据,除硬度值外还可获得刚度、蠕变、弹性回复与能量耗散等信息,适用于高温、涂层、小体积试样与动态表征。
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
01 试样准备与表面处理
02 装夹与找平
03 设定试验力、保荷时间与(高温型号)温度、气氛、压针预热
04 加载
05 保荷
06 卸载
07 压痕测量 / 力—位移曲线采集
08 结果换算与报告输出
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
ISO 14577(仪器化压痕试验)、ASTM E2546,高温条件下的具体规程由测试双方约定。
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
选型时依次确认:目标测试温度上限、炉腔温度与温场尺寸、试样尺寸与形状、加载力值范围、是否需要原位光学观察、保护气氛与真空要求、是否需要力—位移动态记录。
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
加载、保荷、卸载与热漂移评价共同决定结果的解释。建议把操作流程、计算依据和原位图像放在一起,记录温度—载荷—位移—时间全链路数据。
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
典型应用方向:航空发动机与高温合金、超高温陶瓷与耐热材料、热障涂层与表面工程、能源材料小样研究、热处理与材料工艺开发。具体案例数据与曲线请在后台关联原站案例文章。
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
| JSJTC-2010-10 | 0.3kgf 、 0.5kgf 、 1kgf 、 2kgf 、 2.5kgf 、 3kgf 、 5kgf 、 10kgf ; |
|---|---|
| JSJTC-2010-20 | 2kgf 、 3kgf 、 5kgf 、 8kgf 、 10kgf 、 12kgf 、 15kgf 、 20kgf ; |
| JSJTC-2010-30 | 2Kgf 、 5Kgf 、 8Kgf 、 10Kgf 、 12Kgf 、 15Kgf 、 20Kgf 、 30Kgf ; |
| JSJTC-2010-50 | 2kgf 、 5kgf 、 8kgf 、 10kgf 、 15kgf 、 20kgf 、 30kgf 、 50kgf ; |
| 试验力施加方法 | 自动加卸、保持、卸载试验力 |
| 塔台定位方式 | 自动转塔 |
| 测试方式 | 计算机远程操控 |
| 测试结果显示 | 计算机图片或报表 |
| 试验力保荷时间 | 0 ~ 99s |
| 试台尺寸 | 100X 100mm |
| 试台移动范围 | 25X 25mm |
| 试台移动精度 | 0.01mm |
| 主机重量 | 约 50 公斤 |
| 电源 | AC220V/50Hz |
围绕高温压痕仪在增材制造件镀层件、轴承场景下的案例展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕高温压痕仪在铸件喷丸件、医疗器械场景下的案例展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕高温压痕仪在薄膜焊接件、轴承场景下的案例展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕高温压痕仪在陶瓷感应淬火件、医疗器械场景下的案例展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕高温压痕仪在涂层正火件、第三方检测场景下的行业应用展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕高温压痕仪在硬质合金退火件、核电场景下的行业应用展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕高温压痕仪在铜合金回火件、第三方检测场景下的行业应用展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕高温压痕仪在铝合金淬火件、核电场景下的行业应用展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕高温压痕仪在热处理渗层退火件、汽车场景下的原理展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕高温压痕仪在粉末冶金件回火件、船舶场景下的原理展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕高温压痕仪在焊缝淬火件、汽车场景下的原理展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
公式:ε̇ind≈(h₂−h₁)/[Δt·(h₁+h₂)/2]|用相邻保持段读数估算(dh/dt)/h。
公式:uc=√Σui²; U=k·uc|对同量纲、已乘灵敏系数的标准不确定度分量求平方和根。
公式:t=Q/(Pcool−Pleak)|在给定平均净冷量下,估算移除规定热量的时间。
公式:TH=T/Tm|用绝对温度与熔化温度之比描述固态温度尺度。