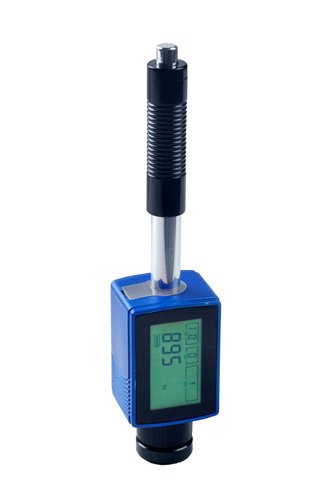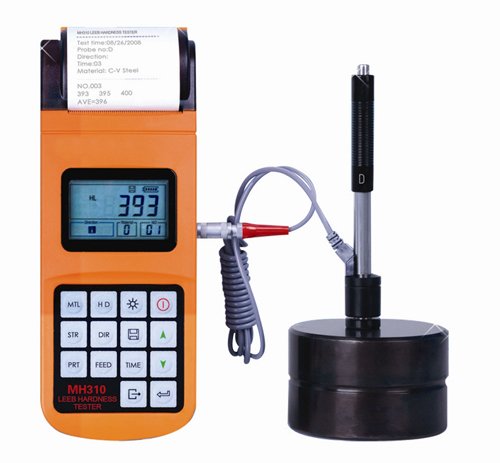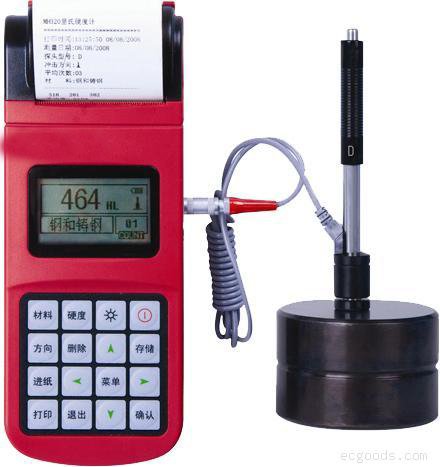
APPLICATION CASES里氏硬度计
里氏硬度计|不锈钢表面处理件在高校科研的案例要点(组合 0268)
围绕里氏硬度计在不锈钢表面处理件、高校科研场景下的案例展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
Оригинал на китайскомСтруктурировано
高校科研不锈钢
 360° 3D-обзорЗагрузка 3D…Перетащите для вращения · Колесо — масштаб
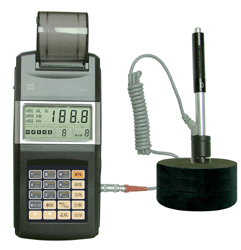
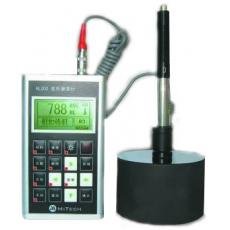
本型号属于硬度测试设备,按对应硬度试验方法完成加载、保荷、卸载与压痕测量。具体原理说明以原厂产品样本为准。
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
01 试样准备与表面处理
02 装夹与找平
03 设定试验力、保荷时间与(高温型号)温度、气氛、压针预热
04 加载
05 保荷
06 卸载
07 压痕测量 / 力—位移曲线采集
08 结果换算与报告输出
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
按对应硬度试验方法国家标准与检定规程执行。
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
选型时依次确认:材料类型与预计硬度范围、试样尺寸与表面状态、所需试验力与标尺、是否需要数显 / 自动转塔 / 测量分析软件、批量检测效率要求。
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
测试流程包含加载、保荷、卸载与压痕测量四个阶段;试验力保持时间、压头状态与试样表面质量都会影响示值重复性。
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
典型应用方向:金属材料热处理检验、铸件与锻件硬度抽检、渗碳 / 渗氮硬化层深度测定、质检与第三方检测、高校与科研机构教学实验。具体案例请在后台补录。
以上为该试验方法的通用说明,不代表本型号的具体出厂参数;具体技术数值、配置与案例请以后台补录的产品样本与检测报告为准。
| 测量范围 | (170-960)HLD,(17-68.5)HRC,(19-651)HB,(80-976)HV,(30-100)HS,(59-85)HRA(13 -100)HRB |
|---|---|
| 测量方向 | 支持 360 º ( 垂直向下、斜下、水平、斜上、垂直向上 ) |
| 硬度制式 | 里氏 (HL) 、布氏 (HB) 、洛氏 B(HRB) 、洛氏 C(HRC) 、洛氏 A(HRA) 、维氏 (HV) 、肖氏 (HS) |
| 显示 | 点阵 LCD , 128 × 64 图形点阵液晶 |
| 数据存储 | 最大 500 组(冲击次数 32 ~ 1 ) |
| 工作电压 | 3V ( 2 节 AA 尺寸碱性电池串联) |
| 持续工作时间 | 约 50 小时(不开背光时) |
| 通讯接口标准 | USB1.1 |
围绕里氏硬度计在不锈钢表面处理件、高校科研场景下的案例展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕里氏硬度计在碳钢镀层件、紧固件场景下的案例展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕里氏硬度计在增材制造件喷丸件、高校科研场景下的案例展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕里氏硬度计在铸件焊接件、紧固件场景下的案例展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
演示滴定与当量浓度在燃气腐蚀气氛条件下如何得到角度偏差与直线度,并说明误差来源。
演示水分与卡尔费休法在氮气保护气氛条件下如何得到平面度与平行度,并说明误差来源。
演示红外测温与发射率修正在氢气还原气氛条件下如何得到元素含量与牌号判定,并说明误差来源。
演示气体检测与报警阈值在空间环境 真空+低温+辐照条件下如何得到热导率与热扩散率,并说明误差来源。
围绕里氏硬度计在碳钢喷丸件、医疗器械场景下的原理展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕里氏硬度计在增材制造件焊接件、轴承场景下的原理展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
围绕里氏硬度计在铸件感应淬火件、医疗器械场景下的原理展开,说明适用边界、依据标准、制样要点、设备匹配、误差来源与结果判读;仅引用公开方法框架与本站真实型号,不给出试验数值与结论。
公式:ΔTpp=max(Ti)−min(Ti); δmax=max|Ti−T̄||统计离散测点的极差、均值和最大偏差。
公式:Q̇=εσA(Th⁴−Tc⁴); σ=5.670374419×10⁻⁸ W·m⁻²·K⁻⁴|估算小灰体表面对大等温黑色环境的净辐射热流。
公式:Q̇=kA(Th−Tc)/L|一维稳态杆件导热,用于温区较窄的初步估算。
公式:k(T)=a+bT+cT²; Q̇=A/L·[aΔT+b(Th²−Tc²)/2+c(Th³−Tc³)/3]|对给定二次多项式k(T)解析积分,计算低温支撑热漏。